焊接球网架现场焊接,这几个工艺细节决定工程寿命
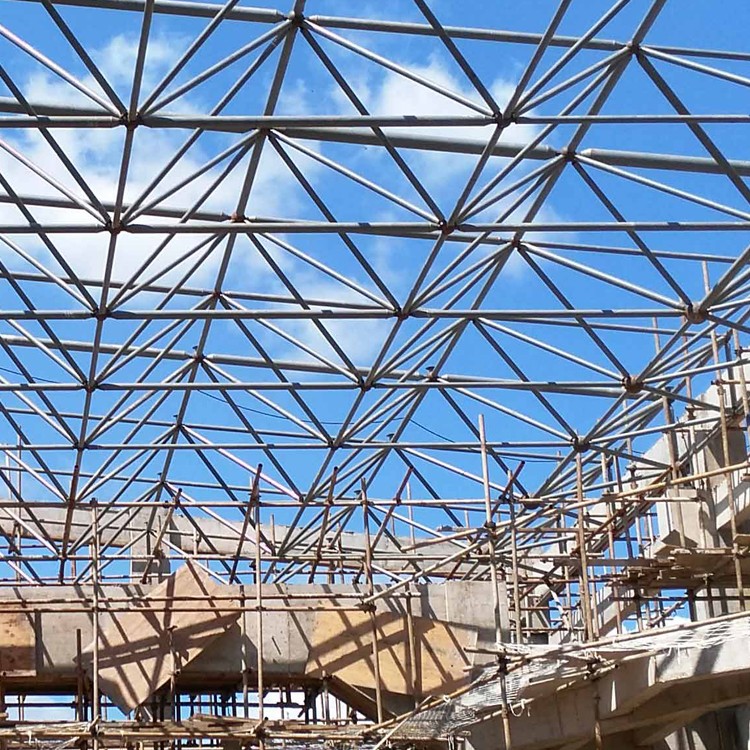
在大跨度空间网架工程中,焊接球网架凭借整体刚度强、结构整体性好、适配大跨度重载场景的优势,被广泛应用于干煤棚、体育馆、会展中心、工业厂房等重点项目。不同于螺栓球网架的装配式施工,焊接球网架依靠现场焊接成型,焊缝作为核心受力节点,直接决定网架的结构稳定性、抗荷载能力与使用寿命。很多网架工程后期出现杆件变形、节点锈蚀、结构松动等问题,根源并非材质问题,而是现场焊接工艺细节把控不到位。
山东邹唐建工深耕焊接球网架施工多年,承接各类大跨度、异形重载网架项目,在现场焊接施工中积累了成熟的工艺管控经验。始终坚持精细化焊接施工标准,严控每一处工艺细节,从源头规避焊接隐患,网架工程长效安全运行,下面为大家拆解决定网架工程寿命的核心焊接工艺细节。
一、焊前坡口处理:杜绝隐性焊接缺陷
很多施工团队容易忽视坡口预处理环节,直接对接施焊,这是焊缝夹渣、未焊透、开裂的主要诱因。焊接球与钢管杆件对接时,必须按照规范开设标准坡口,控制坡口角度、间隙与钝边尺寸。同时,需理坡口及周边20mm范围内的油污、铁锈、氧化皮、灰尘等杂质,焊接接触面干净干燥。
若坡口清理不、尺寸不达标,焊缝内部会产生夹渣、气孔等隐性缺陷,初期难以检测,后期在风雪荷载、温度应力反复作用下,缺陷会持续扩大,终导致焊缝开裂,严重影响网架整体结构寿命。山东邹唐建工所有现场焊接作业,均执行焊前专项验收流程,坡口处理达标后方可施焊。
二、把控焊接参数,规避热变形隐患
焊接电流、电压、焊接速度、层间温度是现场焊接的核心参数,参数随意调整会直接造成焊接质量失衡。电流过大会烧穿杆件、产生过烧缺陷,电流过小则会导致熔深浅、未焊透;焊接速度过快焊缝成型松散、密封性差,速度过慢则会造成局部过热,引发杆件热变形。
尤其是大跨度网架高空焊接作业,室外环境温度。施工中需根据杆件规格、环境温度实时微调焊接参数,分层、分段、对称施焊,严格控制层间温度,避免局部应力集中、杆件弯曲变形,焊缝成型均匀、受力稳定。
三、严控高空作业环境,适配天气施工条件
焊接球网架多为露天高空施工,天气环境对焊接质量极大,也是容易被忽视的工艺细节。大风天气会吹散焊接保护氛围,导致熔池氧化,产生大量气孔、裂纹;雨天、高湿度环境下施焊,焊缝极易受潮,埋下后期锈蚀、开裂隐患。
在施工管控中,山东邹唐建工严格按照施工标准,风力超标、雨雪、大雾、高湿天气立即停止露天焊接作业,同时为高空焊接作业搭建临时防风防雨防护设施,隔绝外界环境干扰,为焊接施工提供稳定作业条件,从环境层面焊接质量。
四、多层多道焊接工艺,消除焊接应力
对于大管径、厚壁网架杆件,单次满焊成型极易造成内部应力堆积,后期结构受力、温度变化时,焊缝易出现开裂破损。规范的施工方式为多层多道焊接,分层施焊、逐层清渣,每焊完一层清理焊渣、检查成型质量,确认无缺陷后再进行下一层焊接。
这种工艺可以有效分散焊接热量、均匀释放焊接应力,提升焊缝密实度与整体强度,避免一次性施焊带来的应力集中问题,大幅提升网架节点的抗疲劳、抗变形能力,延长工程使用寿命。
五、焊后保温除锈与探伤检测,闭环质量管控
焊接完成并非施工结束,焊后收尾与检测是工程长效质量的关键。冬季低温环境下,焊后需及时做好保温缓冷处理,避免焊缝快速降温产生冷裂纹;所有焊缝成型后,需清理表面焊渣、飞溅,打磨平整,为后续防腐涂装施工打好基础。
同时,严格按照国标要求开展超声波UT探伤检测,重点抽检一级、二级关键焊缝,排查内部隐性缺陷,对不合格焊缝及时返工整改,做到质量闭环管控。杜绝带隐患交付,从根本上网架结构安全。
焊接球网架的工程寿命,从来不是靠材质单方面决定,而是由每一处焊接细节、每一道施工工序积累而成。坡口处理、参数把控、环境管控、应力消除、焊后检测,五大核心工艺细节,直接关系网架数十年的运行安全。
山东邹唐建工始终以精细化施工标准管控每一个网架项目,深耕焊接球网架施工核心工艺,严控现场焊接全流程细节,拒绝粗放施工、杜绝隐性质量隐患,为各类大跨度网架工程提供高安全、长寿命的施工解决方案。